Paslanmaz Çelik İşleme: Kesme Sıvısı Seçimi ve Püf Noktaları
Paslanmaz; ısı iletir, pekleşir ve takımı yakar. Doğru kesme sıvısı ve yağlama ile takım ömrünü ve yüzey kalitesini korumanın yolu.
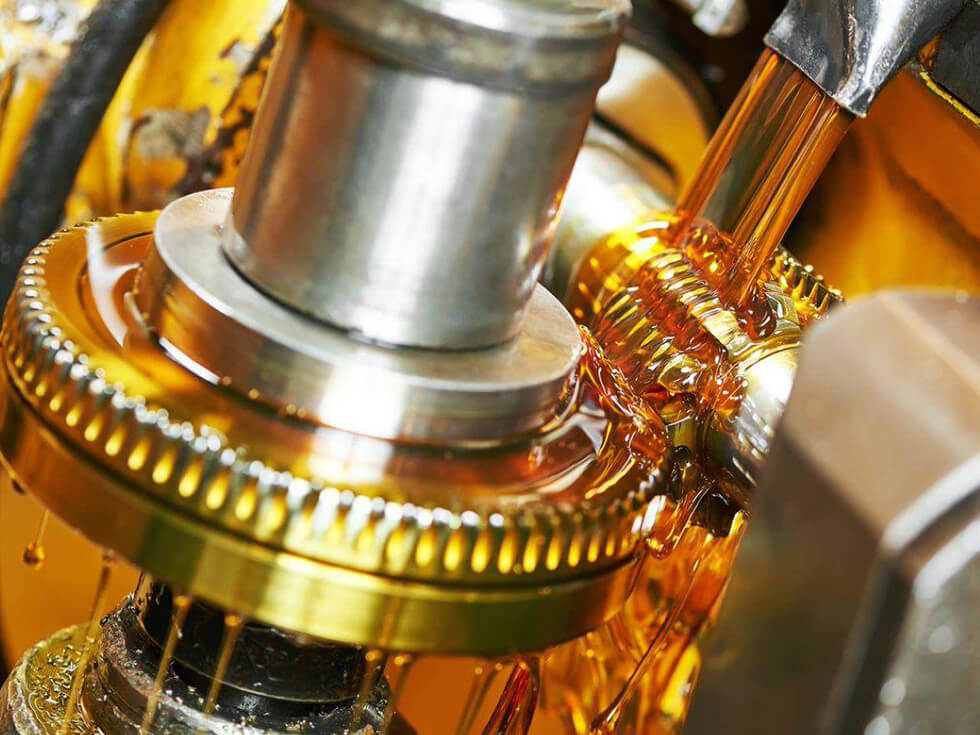
Paslanmaz çelik işlemesi zor bir malzemedir: ısıyı kesici uca hapseder, işleme sırasında pekleşir (work hardening) ve yapışma eğilimindedir. Bu üç özellik, doğru kesme sıvısını kritik hale getirir.
Neden zor?
- —Düşük ısı iletimi: Isı talaşa değil, uca ve parçaya gider → uç hızla yanar.
- —Pekleşme: Kör uç veya duraklama yüzeyi sertleştirir; sonraki pas daha da zorlanır.
- —Yapışma (BUE): Talaş uca kaynar, yüzey bozulur.
Yağlama mı, soğutma mı?
Paslanmazda hem güçlü yağlama (yapışmayı ve sürtünmeyi azaltmak) hem yeterli soğutma gerekir. Bu yüzden:
- —Ağır operasyon (diş açma, broşlama, derin delik): Yüksek EP katkılı saf kesme yağı veya yüksek konsantrasyon emülsiyon.
- —Genel tornalama/freze: İyi yağlayan, yüksek konsantrasyonlu (%8–10) yarı sentetik/emülsiyon.
Püf noktaları
- —Konsantrasyonu normalden yüksek tutun; paslanmaz zengin yağlama ister.
- —Kesintisiz talaş ve sabit ilerleme; duraklama pekleşme yapar.
- —Bol ve doğru yönlendirilmiş sıvı; uç-talaş bölgesine ulaşmalı.
- —Klorsuz EP katkıları çevre/temizlik açısından tercih edilir (proses gereğine göre).
- —Keskin, kaplamalı uç kullanın; kör uç ısı ve pekleşme demektir.
Korozyon ve leke
Paslanmaz bile yanlış sıvıyla lekelenebilir; düşük pH veya klor kalıntısı yüzeyde iz bırakır. İşlem sonrası temizlik ve uygun koruma planlanmalı.
Özet
Paslanmazda başarı; yüksek yağlama + yeterli soğutma + doğru konsantrasyon + keskin takım dengesidir. Ahmet Ceviz paslanmaz operasyonunuza uygun sıvıyı belirler; numune ile bir tezgâhta deneyin.